


सिलिकॉन स्टील कोटिंग प्रक्रिया का परिचय (1)
Nov 27, 2023
एक संदेश छोड़ें
जीएनईई ओरिएंटेड सिलिकॉन स्टील
हॉट-रोल्ड सिलिकॉन स्टील शीट की तुलना में,कोल्ड-रोल्ड सिलिकॉन स्टीलशीटों में उत्पादन प्रक्रिया के दौरान सतह पर कोटिंग की एक परत के साथ लेपित होने की स्पष्ट विशेषता होती है। इस कोटिंग में न केवल उच्च इन्सुलेशन गुण हैं, बल्कि संक्षारण प्रतिरोध और प्रसंस्करण क्षमता भी है। , अच्छा गर्मी प्रतिरोध, उन्मुख स्टील की सतह कोटिंग चुंबकीय गुणों में सुधार कर सकती है। तैयार हॉट-रोल्ड का इंटरलेयर इन्सुलेशनसिलिकॉन स्टील शीटयह मुख्य रूप से वार्निश में भिगोकर और अचार बनाकर और फिर सुखाकर पूरा किया जाता है। आइए मैं आपको सिलिकॉन स्टील की कोटिंग प्रक्रिया से परिचित कराता हूं:
वर्तमान में उपयोग की जाने वाली इंसुलेटिंग कोटिंगगैर-उन्मुख सिलिकॉन स्टीलएक अकार्बनिक-कार्बनिक हाइब्रिड इंसुलेटिंग कोटिंग है, जिसे अर्ध-कार्बनिक कोटिंग (T4 क्रोमेट-ऑर्गेनिक रेज़िन) के रूप में जाना जाता है: T0: पानी, बोरिक एसिड (H3BO3), क्रोमिक एनहाइड्राइड (CrO3), एडिटिव्स, आदि। ; टी0 विशिष्ट गुरुत्व (1.161~1.175 ग्राम/सेमी3, 25 डिग्री)।
कोटिंग द्रव की गुणवत्ता को प्रभावित करने वाले मुख्य कारण
(1)तापमान का प्रभाव
जैसे-जैसे तापमान बढ़ता है, T4 कोटिंग तरल का प्रभावी भंडारण समय कम हो जाता है, अर्थात् 10 डिग्री -5 दिन, 20 डिग्री -3 दिन, और 30 डिग्री -2 दिन।
(2) समय का प्रभाव
उसी तापमान पर, जैसे-जैसे समय बीतता है, कोटिंग द्रव का रंग गहरा और गहरा होता जाता है, और अंततः खराब हो जाता है और नष्ट हो जाता है। कोटिंग तरल पर तापमान के प्रभाव के कारण, कोटिंग प्रणाली में माध्यम के रूप में पानी का उपयोग करते हुए एक अलग प्रशीतन प्रणाली होती है। परिसंचरण पंप प्रत्येक शीतलन बिंदु (परिसंचरण टैंक और भंडारण टैंक सहित) में ठंडा पानी भेजता है। टैंक में साँप के आकार की नलिकाएँ वितरित हैं, और नलिका में ठंडे पानी का निरंतर संचलन कोटिंग द्रव के तापमान को बनाए रखता है<20°C. This ensures the freshness of the coating fluid.
कोटिंग तरल पर समय के प्रभाव के कारण, कोटिंग तरल को उत्पादन प्रक्रिया के दौरान जितनी जल्दी हो सके उपयोग किया जाना चाहिए, और फिर कोटिंग तरल को खराब होने और खराब कोटिंग का कारण बनने से रोकने के लिए ताजा कोटिंग तरल जोड़ा जाना चाहिए; जब इकाई विफलता और रखरखाव का सामना करती है, तो इसे इंस्टॉलेशन सिस्टम को रोक देना चाहिए, परिसंचारी टैंक और भंडारण टैंक में कोटिंग तरल पदार्थ को तुरंत खाली करना चाहिए, और कोटिंग तरल पदार्थ को खराब होने के बाद पंप और पाइप को इकट्ठा होने और अवरुद्ध होने से रोकने के लिए पानी से फ्लश करना चाहिए।
(3) कोटिंग मात्रा नियंत्रण
कोटिंग की मात्रा: स्टील पट्टी के प्रति इकाई क्षेत्र कोटिंग का वजन, जी/एम2 में। कोटिंग के व्यापक प्रदर्शन को सुनिश्चित करने के लिए, इष्टतम कोटिंग मात्रा के लक्ष्य मूल्य और नियंत्रण सीमा को निर्धारित करने के लिए विभिन्न कोटिंग्स का पहले से परीक्षण किया जाना चाहिए।
कोटिंग की मात्रा को प्रभावित करने वाले कारक
(1) कोटिंग तरल का विशिष्ट गुरुत्व: विशिष्ट गुरुत्व जितना अधिक होगा, कोटिंग की मात्रा उतनी ही अधिक होगी;
(2) इकाई गति: चूंकि कोटिंग रोलर एक निम्नलिखित रोलर है, इसलिए कोटिंग की मात्रा इकाई गति के समानुपाती होती है। गति जितनी अधिक होगी, कोटिंग की मात्रा उतनी ही अधिक होगी;
(3) कोटिंग रोलर की कमी: कोटिंग की मात्रा कोटिंग रोलर की कमी के व्युत्क्रमानुपाती होती है। कमी जितनी अधिक होगी, कोटिंग उतनी ही पतली होगी;
(4) कोटिंग रोलर का रोलर आकार: कोटिंग रोलर एसिड प्रतिरोधी रबर से बना होता है। रोलर आकार के कारकों में रबर रोलर की कठोरता, व्यास, कोण, गहराई, दांतों की संख्या आदि शामिल हैं। नाली जितनी बड़ी और गहरी होगी, दांत उतने ही अधिक होंगे और कोटिंग उतनी ही मोटी होगी।
कोटिंग रोलर के उपकरण सिद्धांत
(1) रोलर प्रकार के कारक के कारण कोटिंग रोलर का एक ही मॉडल चुनने का प्रयास करें;
(2) गुरुत्वाकर्षण के प्रभाव के कारण, निचली सतह पर कोटिंग की मात्रा अपेक्षाकृत पतली होती है, इसलिए उच्च कठोरता, छोटे व्यास और गहरे खांचे वाले कोटिंग रोलर को निचले रोलर के रूप में उपयोग किया जाना चाहिए;
(3) कोटिंग रोलर्स को जोड़े में बदला जाना चाहिए।
स्प्रे कोण और कोटिंग तरल पदार्थ की स्प्रे मात्रा को समायोजित करें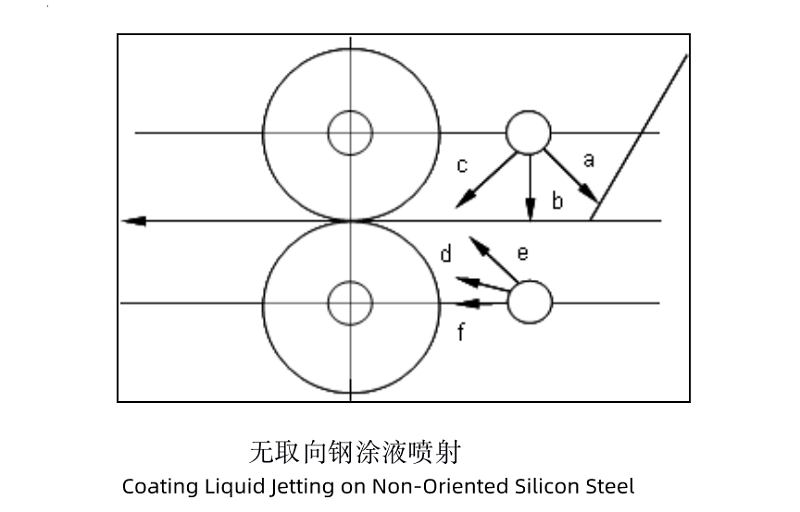
उनमें से, सी और ई की इंजेक्शन दिशाएं सही हैं, अन्य दिशाएं कोटिंग दोष का कारण बनेंगी।
कोटिंग तरल के स्प्रे कोण और स्प्रे मात्रा को समायोजित करने के सिद्धांत को यह सुनिश्चित करना चाहिए कि कोटिंग तरल को बिना किसी रुकावट के कोटिंग रोलर पर सुचारू रूप से और समान रूप से स्प्रे किया जाए, और कोटिंग तरल के स्प्रे दबाव को बहुत अधिक या स्प्रे की दिशा से रोका जाए। कोटिंग तरल शीर्षलेख. गलत तरीके से छिड़काव किया गया. बुलबुले उत्पन्न करने के लिए, कोटिंग तरल के छिड़काव दबाव को बहुत कम होने या कोटिंग तरल हेडर की छिड़काव दिशा गलत होने से रोकना भी आवश्यक है, जिसके परिणामस्वरूप कोटिंग तरल का कोई छिड़काव नहीं होता है या कोटिंग रोलर पर छिड़काव नहीं होता है, जिसके परिणामस्वरूप कोटिंग दोष जैसे गायब कोटिंग और धब्बे।
कोटिंग्स में मुख्य दोषों के कारण और प्रतिउपाय
(1) गुम कोटिंग:
कारण: यह नोजल, हेडर, सर्कुलेशन पंप और अन्य उपकरणों के बंद होने, कोटिंग तरल पदार्थ के गलत स्प्रे कोण दबाव या अपर्याप्त कोटिंग तरल पदार्थ के कारण होता है।
प्रतिउपाय: ऑपरेशन के दौरान बार-बार जांच करें, हेडर को समय पर साफ़ करें और हेडर के इंजेक्शन दबाव और कोण को समायोजित करें।
(2) दोहरी रेखा:
कारण: कोटिंग तरल का विशिष्ट गुरुत्व बहुत अधिक है; कोटिंग तरल की चिपचिपाहट अधिक है; कोटिंग रोलर की कठोरता अधिक है; कोटिंग रोलर की कमी छोटी है.
प्रतिउपाय: तरल तैयारी संचालन को कड़ाई से मानकीकृत करें, और प्रक्रिया के अनुसार लक्ष्य सीमा के भीतर कोटिंग तरल के अनुपात को नियंत्रित करें; कोटिंग तरल के तापमान को उचित रूप से नियंत्रित करें। उच्च तापमान वाले कोटिंग तरल पदार्थों की उम्र बढ़ने का खतरा होता है, लेकिन यदि तापमान बहुत कम है, तो कोटिंग तरल की चिपचिपाहट अधिक होगी और यह कोटिंग के दौरान फैल जाएगी। धीरे-धीरे, दोहरी रेखाएँ उत्पन्न होती हैं (इष्टतम तापमान 10-20 डिग्री है); कोटिंग रोलर में उच्च कठोरता होती है, और कोटिंग के दौरान दोहरी रेखाएं आसानी से उत्पन्न होती हैं। इसलिए, यूनिट की गति के अनुसार कम कठोरता वाले कोटिंग रोलर का चयन किया जाना चाहिए, और कोटिंग रोलर का चयन वास्तविक कोटिंग स्थिति के अनुसार किया जाना चाहिए। कोटिंग रोलर की डेंट मात्रा को उचित रूप से समायोजित करें।
(3) असमान स्वर:
कारण: खराब क्षार सफाई, स्टील प्लेट पर तेल के दाग; असमान कोटिंग; कोटिंग रोलर की उम्र बढ़ना; अनुचित सुखाने और फायरिंग तापमान नियंत्रण, आदि।
प्रतिउपाय: क्षार सफाई की गुणवत्ता में सुधार; कोटिंग मानकों के अनुसार कोटिंग की मात्रा को कड़ाई से नियंत्रित करें, और कोटिंग रोलर की कमी को समय पर समायोजित करें ताकि यह सुनिश्चित हो सके कि संपूर्ण स्टील प्लेट सतह पर कोटिंग की मात्रा लक्ष्य सीमा के भीतर नियंत्रित हो, विचलन जितना संभव हो उतना छोटा हो। जिससे कोटिंग सुनिश्चित हो सके। वर्दी; यदि कोटिंग रोलर पुराना पाया जाता है, तो कोटिंग रोलर को समय पर बदल दिया जाना चाहिए, और इकाई गति में परिवर्तन के अनुसार सुखाने और सिंटरिंग भट्टी के तापमान को समय पर उचित रूप से नियंत्रित किया जाना चाहिए।